


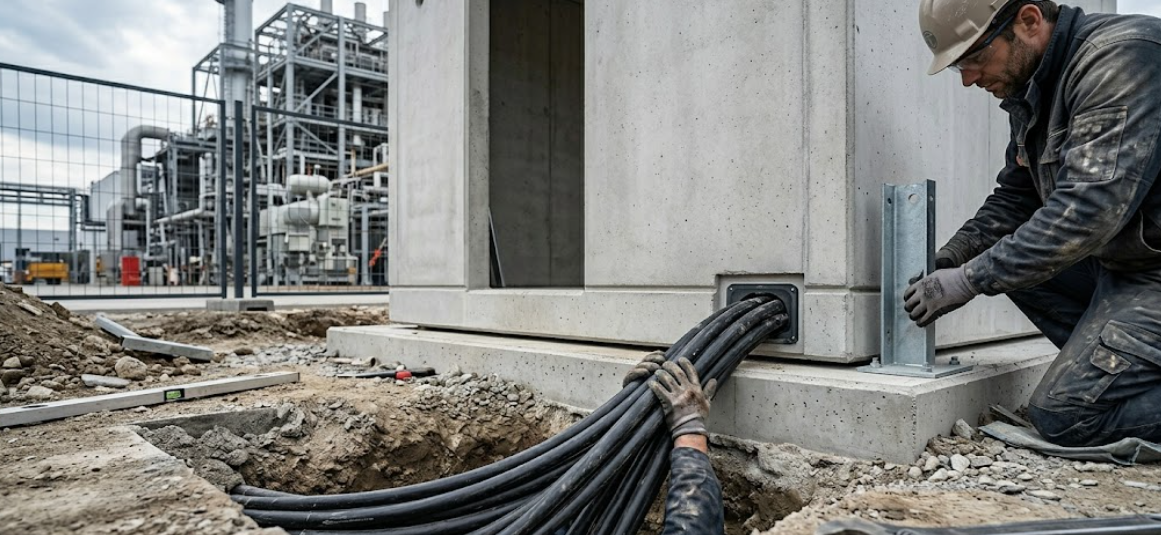
La scelta di un trasformatore MT per un impianto industriale energivoro non dipende solo dalla potenza nominale. Contano anche profilo di carico, continuità di servizio, margini di crescita, perdite, condizioni di installazione, rapporto con la cabina prefabbricata e qualità dei dati disponibili per l’offerta. È proprio qui che nascono gli errori più frequenti: sovradimensionamenti poco efficienti, layout incoerenti, richieste di preventivo incomplete e confronti economici poco affidabili. Per questo la selezione corretta non parte da una scheda standard, ma da una lettura tecnica più ampia, capace di collegare macchina, involucro, documentazione e percorso realizzativo.
Cosa conta davvero nella scelta!
Per scegliere correttamente un trasformatore MT per un impianto industriale energivoro non basta partire dalla potenza nominale. Bisogna valutare:
- profilo di carico;
- continuità di servizio;
- margine reale;
- tecnologia in olio o in resina;
- perdite;
- rapporto con la cabina prefabbricata;
- documenti disponibili;
- perimetro della fornitura.
Quando uno di questi aspetti viene sottovalutato, aumentano il rischio di sovradimensionamento, le incoerenze di layout e la probabilità di ricevere offerte poco confrontabili.
In breve
Per scegliere correttamente un trasformatore MT in un contesto industriale energivoro bisogna valutare sei aspetti:
- come l’impianto assorbe energia nel tempo;
- quale margine serve davvero;
- se conviene una soluzione in olio o in resina;
- come le perdite incidono sul costo di esercizio;
- in che modo la cabina prefabbricata condiziona layout e ventilazione;
- quali dati tecnici servono per ottenere un preventivo attendibile.
Quando uno di questi passaggi viene affrontato in modo approssimativo, il rischio non è solo tecnico ma anche economico e operativo.
Da quali criteri parte davvero la scelta
 La selezione di un trasformatore MT non parte dal modello, ma dal modo in cui l’impianto consuma energia. Un impianto con carico abbastanza stabile richiede valutazioni diverse rispetto a una linea produttiva con picchi ricorrenti, avviamenti gravosi, turni continuativi o reparti che non possono tollerare fermate. In un contesto energivoro questi elementi incidono su temperatura di esercizio, sollecitazione della macchina e continuità del servizio. Per questo i soli kVA nominali non bastano: servono dati realistici sul comportamento dell’utenza, sulla criticità dei carichi e sulla reale variabilità dell’assorbimento.
Una volta compreso il profilo di carico, bisogna definire il margine corretto. Un margine tecnico ha senso quando copre picchi plausibili, espansioni ragionevolmente previste o condizioni di lavoro più severe del normale; diventa invece inefficiente quando serve soltanto a “stare larghi” senza una motivazione concreta. Lo stesso vale per i sovraccarichi: sapere che una macchina può tollerarli non è sufficiente, perché bisogna capire con quale frequenza si presenteranno e in quale contesto termico lavorerà. La scelta giusta, quindi, guarda sia all’operatività attuale sia allo sviluppo futuro, ma senza pagare in perdite, ingombri e gestione una prudenza eccessiva.
In alcuni impianti il punto non è capire se basti un solo trasformatore, ma se la continuità del processo richieda una configurazione più robusta. Questo accade quando un fermo impianto genera costi elevati, quando esistono linee prioritarie da mantenere attive o quando la crescita prevista rischia di rendere presto insufficiente una soluzione unica. In casi simili conviene ragionare fin dall’inizio su una cabina predisposta per sviluppi successivi, doppia trasformazione o architetture più evolute, invece di intervenire in ritardo. Se il quadro dei requisiti non è ancora completo, una raccolta ordinata dei dati tecnici aiuta a capire se orientarsi verso una cabina prefabbricata MT/BT più semplice o verso una configurazione più strutturata, evitando ipotesi generiche e revisioni costose.
Trasformatore in olio o in resina: come scegliere
Il confronto tra trasformatore in olio e in resina va affrontato in modo pratico, perché la differenza non riguarda solo la tecnologia, ma il modo in cui quella tecnologia si inserisce nel sito e nella gestione dell’impianto. In linea generale, il trasformatore in olio viene spesso preso in considerazione quando contano rendimento, comportamento termico e applicazioni industriali più impegnative; quello in resina è spesso preferito quando pesano di più installazione in ambienti interni, requisiti di sicurezza, pulizia e semplicità gestionale. Tuttavia questa distinzione, da sola, non basta: la scelta corretta dipende da dove il trasformatore sarà installato, da come lavorerà nel tempo e dai vincoli operativi che il progetto deve rispettare.
Quando il confronto viene portato dentro una cabina prefabbricata, entrano in gioco variabili molto concrete. Cambiano le esigenze di ventilazione, il modo in cui si gestisce il calore, l’accessibilità per controlli e interventi, oltre agli eventuali accorgimenti richiesti per sicurezza e contenimento. In pratica non si sceglie solo una macchina, ma un sistema coerente fatto di trasformatore, involucro, spazi interni, percorsi cavi e condizioni ambientali. Anche la manutenzione va letta in prospettiva: un impianto con scarsa tolleranza alle fermate o con accessi complicati richiede scelte diverse rispetto a un contesto più semplice.
Molte volte la domanda “meglio olio o resina?” è formulata male, perché suggerisce una risposta valida in assoluto. In realtà il contesto di installazione può pesare più della tecnologia stessa. Un ambiente interno con vincoli severi su sicurezza e ventilazione, un sito esterno con condizioni operative particolari, spazi ridotti o prescrizioni del committente possono spostare la scelta in modo decisivo. Per questo conviene partire dal progetto reale e non dalle abitudini del mercato. La soluzione più adatta non è quella teoricamente più diffusa, ma quella che mantiene equilibrio tra sicurezza, prestazioni, layout e gestione nel tempo.
Trasformatore in olio o in resina: confronto operativo
|
Aspetto da valutare |
Trasformatore in olio | Trasformatore in resina | Quando pesa davvero |
| Comportamento in esercizio | Spesso scelto in contesti industriali impegnativi | Spesso preferito dove contano semplicità e installazione interna |
Impianti con uso continuo o ambiente vincolato |
|
Sicurezza e contesto d’uso |
Da valutare con attenzione in base al progetto | Spesso più adatto in ambienti interni con requisiti specifici | Locali tecnici interni e prescrizioni severe |
| Manutenzione e gestione | Dipende da accessibilità e configurazione | Spesso percepito come più lineare nella gestione ordinaria |
Impianti con fermate difficili |
|
Ventilazione e dissipazione |
Va sempre letta insieme alla cabina | Va sempre letta insieme alla cabina | Cabine compatte o con spazi limitati |
| Scelta corretta | Non esiste una preferenza assoluta | Non esiste una preferenza assoluta |
Conta il progetto reale, non l’abitudine |
Perdite e rendimento: perché cambiano davvero il costo
Quando un impianto lavora per molte ore all’anno, le perdite del trasformatore smettono di essere un dato secondario e diventano una voce economica concreta. Le perdite a vuoto incidono anche quando il carico non è elevato, mentre quelle a carico crescono con l’utilizzo effettivo della macchina. Per questo scegliere soltanto sul prezzo iniziale può essere fuorviante: una soluzione meno conveniente all’acquisto può rivelarsi più equilibrata nel tempo se riduce dispersioni e costo energetico complessivo. In un impianto energivoro il rendimento va quindi letto sul ciclo di vita, non sul solo ordine iniziale.
A questo punto bisogna spostare l’attenzione dal trasformatore isolato alla cabina nel suo insieme. Il calore da smaltire non coincide sempre con il solo dato di targa della macchina, perché alle sue perdite si sommano quelle di altri componenti, come quadri, connessioni e apparecchiature accessorie. Il risultato è un effetto diretto sulla temperatura interna e sulla ventilazione necessaria. Di conseguenza, una scelta che sembra corretta sulla carta può diventare critica se volumi interni, flussi d’aria e configurazione dell’involucro non sono coerenti. Perdite e dissipazione, quindi, vanno sempre valutate insieme.
In alcuni casi vale la pena considerare trasformatori a perdite ridotte, anche se il costo iniziale è più alto. La convenienza non dipende da una regola fissa, ma da quante ore lavora l’impianto, da come varia il carico e da quanto pesa l’energia nel bilancio operativo. Il principio è semplice: se una macchina costa di più ma disperde meno energia per anni di esercizio continuo, il differenziale iniziale può essere recuperato nel tempo. Naturalmente questa valutazione ha senso solo se parte da dati credibili su profilo di carico, ore di funzionamento e configurazione reale della cabina.
Perché il prezzo iniziale non basta
Il prezzo di acquisto è solo una parte della valutazione. In un impianto energivoro contano anche:
- le ore annue di funzionamento;
- la differenza tra perdite a vuoto e perdite a carico;
- il costo dell’energia;
- il modo in cui il calore viene gestito nella cabina.
Per questo una macchina apparentemente più economica può diventare meno conveniente sul ciclo di vita, soprattutto se lavora per molte ore e in un involucro con dissipazione critica.
Come leggere il costo reale della scelta
|
Voce |
Cosa guardare |
| Prezzo iniziale |
Costo della macchina e dotazioni richieste |
|
Perdite a vuoto |
Pesano anche quando il carico è basso |
| Perdite a carico |
Crescono con l’utilizzo reale del trasformatore |
|
Ore di esercizio |
Più sono elevate, più il tema perdite incide |
| Costo dell’energia |
Trasforma le perdite in costo operativo |
|
Cabina e ventilazione |
Condizionano temperatura, affidabilità e continuità |
Come la cabina prefabbricata condiziona layout e dissipazione
Il trasformatore non si sceglie prima e la cabina dopo, perché fin dall’inizio pesano ingombri, peso, quote disponibili, accessi al sito, passaggi cavi, compartimentazioni e modalità di ventilazione. Una macchina adeguata dal punto di vista elettrico può rivelarsi poco gestibile se complica trasporto, posa o manutenzione, oppure se richiede spazi che il layout reale non garantisce. Per questo la verifica deve essere molto pratica: dimensioni utili, punti di accesso, percorsi tecnici e capacità di dissipazione vanno letti insieme. In una cabina prefabbricata la compatibilità fisica e manutentiva conta quanto la compatibilità elettrica.
Chiarito il tema degli ingombri, bisogna considerare il coordinamento con il resto della cabina. La scelta del trasformatore incide infatti sui quadri MT e BT, sulle protezioni, sulla selettività, sullo schema unifilare e sull’assetto generale della distribuzione. Questo significa che non basta individuare una taglia adeguata: serve capire come quella macchina si inserisce nell’architettura complessiva, quali apparecchiature richiede e come condiziona l’organizzazione interna dei vani. Il trasformatore, in altre parole, è un nodo del sistema e della cabina di trasformazione MT/BT, non un componente indipendente.
Quando entrano in gioco spazi ridotti, accessi difficili o prospettive di ampliamento, anche la configurazione della cabina pesa sulla selezione del trasformatore. In alcuni casi una soluzione monoblocco è più lineare e rapida da gestire; in altri, una configurazione a pannelli offre maggiore flessibilità in termini di layout, trasporto o sviluppi successivi. Il punto, però, non è scegliere l’involucro in astratto, ma capire quale combinazione tra cabina e trasformatore rende la commessa più coerente. Restano inoltre variabili che dipendono dal sito e non dalla sola macchina: opere civili, fondazioni, ambiente, percorso dei cavi e requisiti del committente o del gestore.
Norme, omologazioni e documenti che cambiano la scelta
 Quando si seleziona un trasformatore MT in un contesto industriale, fare chiarezza sui termini evita molti equivoci già nella fase di offerta. Dire che una soluzione è conforme significa, in generale, che rispetta le norme tecniche applicabili, a partire dalla CEI 0-16; parlare di cabine omologate E-Distribuzione o di aderenza a specifiche del gestore introduce invece un livello più vincolante, legato a prescrizioni precise e a un contesto di connessione definito. Diverso ancora è il significato di chiavi in mano, che non riguarda di per sé l’omologazione ma il perimetro della fornitura. Confondere questi piani porta spesso a richieste poco chiare e a confronti economici non omogenei.
Per arrivare a una scelta credibile non basta indicare una potenza orientativa. Servono almeno i dati essenziali che permettono di leggere il progetto nel suo insieme: tensioni, profilo di carico, tipologia di impianto, schema unifilare se disponibile, condizioni ambientali, vincoli di installazione, dotazioni richieste e soggetto gestore coinvolto. Anche l’assenza di alcuni documenti può essere gestita, ma va esplicitata, perché incide sul grado di precisione della proposta. La documentazione non è quindi un allegato formale: è il ponte tra scelta tecnica, configurazione della cabina e attendibilità economica dell’offerta.
Dati minimi da preparare
- potenza richiesta;
- tensioni MT/BT;
- profilo di carico, anche stimato se non ancora definitivo;
- schema unifilare, se disponibile;
- tipologia di impianto;
- vincoli di installazione e accesso;
- condizioni ambientali;
- dotazioni richieste;
- gestore coinvolto;
- perimetro richiesto: sola fornitura, cabine complete chiavi in mano o soluzione più parziale.
In molte commesse la selezione del trasformatore non si chiude davvero finché non vengono confermati alcuni passaggi da parte del progettista o del gestore, anche rispetto alle regole tecniche di connessione MT applicabili. Succede quando ci sono prescrizioni particolari di connessione, vincoli sulla configurazione della cabina, richieste documentali specifiche o dubbi sul coordinamento delle apparecchiature. È quindi corretto dichiarare un limite: norme applicabili, specifiche richieste e documenti necessari possono cambiare in base al progetto, all’area di connessione e all’assetto finale della cabina. Per questo una proposta seria deve restare ancorata ai dati reali e non a ipotesi generiche.
Tempi, costi e richiesta di preventivo senza errori
Dal punto di vista operativo, i tempi non dipendono solo dalla fornitura del trasformatore ma dalla qualità dell’intero percorso tecnico. Si parte dalla raccolta requisiti, in cui si chiariscono carichi, tensioni, vincoli del sito e perimetro richiesto; segue la verifica di coerenza tecnica, da cui nasce una proposta più precisa. Solo dopo si entra nella definizione della configurazione, nella produzione, nel trasporto, nella posa, nei collegamenti e nei collaudi, fino alla messa in servizio. I ritardi nascono quasi sempre prima della produzione: dati incompleti, responsabilità non chiarite o layout sottovalutato rallentano molto più di quanto sembri.
Timeline operativa
|
Fase |
Cosa succede |
|
T0 |
Raccolta requisiti tecnici e vincoli del sito |
| T1 |
Verifica di coerenza tecnica della soluzione |
|
T2 |
Elaborazione della proposta tecnico-economica |
|
T3 |
Definizione configurazione, documenti e perimetro |
| T4 |
Produzione |
|
T5 |
Trasporto e posa |
| T6 |
Collegamenti e collaudi |
|
T7 |
Messa in servizio |
Una richiesta di offerta ben costruita deve mettere in chiaro non solo cosa serve, ma anche fino a dove deve arrivare la fornitura. È importante indicare dati elettrici minimi, condizioni di installazione, eventuali preferenze tecnologiche, vincoli di accesso e tempi attesi, ma soprattutto distinguere tra fornitura base, cabina completa e chiavi in mano. Senza questo chiarimento, due offerte possono sembrare confrontabili pur coprendo attività molto diverse. Per questo conviene esplicitare fin dall’inizio inclusioni ed esclusioni, chiedendo in modo diretto cosa è compreso nella proposta e cosa resta in capo al cliente, al progettista o ad altri soggetti coinvolti.
Gli errori ricorrenti sono quasi sempre gli stessi: potenza richiesta senza profilo di carico, confusione tra prescrizioni del cliente e vincoli del gestore, layout del sito non verificato, opere civili date per scontate, perimetro lavori espresso in modo ambiguo. A questi si aggiunge spesso un altro problema: chiedere un prezzo troppo presto, quando il quadro tecnico è ancora incompleto. In quel caso il preventivo rischia di essere poco confrontabile o di richiedere revisioni successive. Va quindi detto con chiarezza che tempi e costi finali dipendono anche da dotazioni, complessità della cabina, disponibilità dei componenti, trasporto, posa e validazioni esterne.
Errore da evitare prima di chiedere un prezzo
Il modo più rapido per ottenere un preventivo poco utile è chiedere un prezzo quando il quadro tecnico è ancora incompleto. Se non sono chiari:
- profilo di carico;
- condizioni di installazione;
- documenti disponibili;
- perimetro della fornitura,
l’offerta rischia di essere solo indicativa o difficilmente confrontabile con altre proposte. In questa fase è più utile chiarire i dati minimi che affrettare la quotazione.
FAQ sulla scelta del trasformatore MT
Per un impianto industriale energivoro è sempre meglio un trasformatore in resina?
No, non sempre. Il trasformatore in resina può essere molto adatto quando contano installazione in ambienti interni, requisiti di sicurezza, semplicità gestionale e determinate condizioni di esercizio. Tuttavia, in altri casi entrano in gioco rendimento, comportamento termico, manutenzione, ventilazione disponibile e vincoli della cabina, che possono rendere più coerente una soluzione diversa. La scelta corretta non dipende quindi da una preferenza astratta, ma dal contesto reale di installazione, dal profilo dei carichi e dal progetto complessivo.
Quanto margine di potenza conviene prevedere senza sovradimensionare?
Il margine ha senso quando copre esigenze concrete: picchi plausibili, piccoli sviluppi futuri, carichi critici o condizioni operative più severe del previsto. Diventa invece poco efficiente quando viene inserito solo per prudenza, senza una crescita realistica o un’esigenza di continuità chiaramente definita. In pratica conviene prevedere un margine motivato dai dati dell’impianto, non da un approccio genericamente abbondante. Altrimenti si rischia di aumentare costo iniziale, perdite e ingombri senza ottenere un vantaggio proporzionato.
Per stimare il calore in cabina basta guardare le perdite del trasformatore?
No, perché il calore da smaltire in cabina non dipende solo dal trasformatore. Pesano anche le perdite generate da quadri, connessioni e altre apparecchiature presenti all’interno dell’involucro, oltre al modo in cui l’aria circola davvero nel locale tecnico. Per questo una valutazione seria deve considerare la cabina come sistema completo e non come semplice contenitore della macchina. Se il progetto richiede una verifica più precisa, conviene partire da dati tecnici ordinati così da impostare correttamente cabina, ventilazione e configurazione complessiva.
Quali dati servono davvero per ricevere un preventivo attendibile?
Servono almeno i dati che permettono di leggere la commessa in modo coerente: potenza richiesta, tensioni, tipo di impianto, profilo di carico, eventuale schema unifilare, vincoli del sito, condizioni ambientali, dotazioni richieste e gestore coinvolto. È utile chiarire anche se si sta chiedendo solo il trasformatore, una cabina completa o una fornitura più estesa. Più questi elementi sono definiti, più il preventivo sarà confrontabile e vicino alla soluzione reale; se mancano, la proposta resta inevitabilmente più indicativa.
Una fornitura chiavi in mano include sempre trasformatore, posa e pratiche?
No, il termine chiavi in mano non va mai interpretato in modo automatico. In una commessa può includere involucro, apparecchiature, trasformatore, trasporto, posa, collegamenti e parte documentale; in un’altra può fermarsi a un perimetro più ristretto. Proprio per evitare equivoci, inclusioni, esclusioni e responsabilità vanno verificate voce per voce prima di confrontare le offerte. Se devi configurare una cabina prefabbricata MT/BT o una soluzione completa coerente con requisiti tecnici e vincoli di sito, conviene partire da una raccolta dati accurata e da una richiesta di preventivo ben impostata.
Scegliere correttamente un trasformatore MT per un impianto industriale energivoro significa leggere insieme macchina, cabina, profilo di carico, documenti e perimetro della fornitura. Quando questi elementi vengono definiti bene a monte, il progetto diventa più confrontabile, il preventivo più utile e il rischio di correzioni in corso d’opera si riduce in modo concreto.


